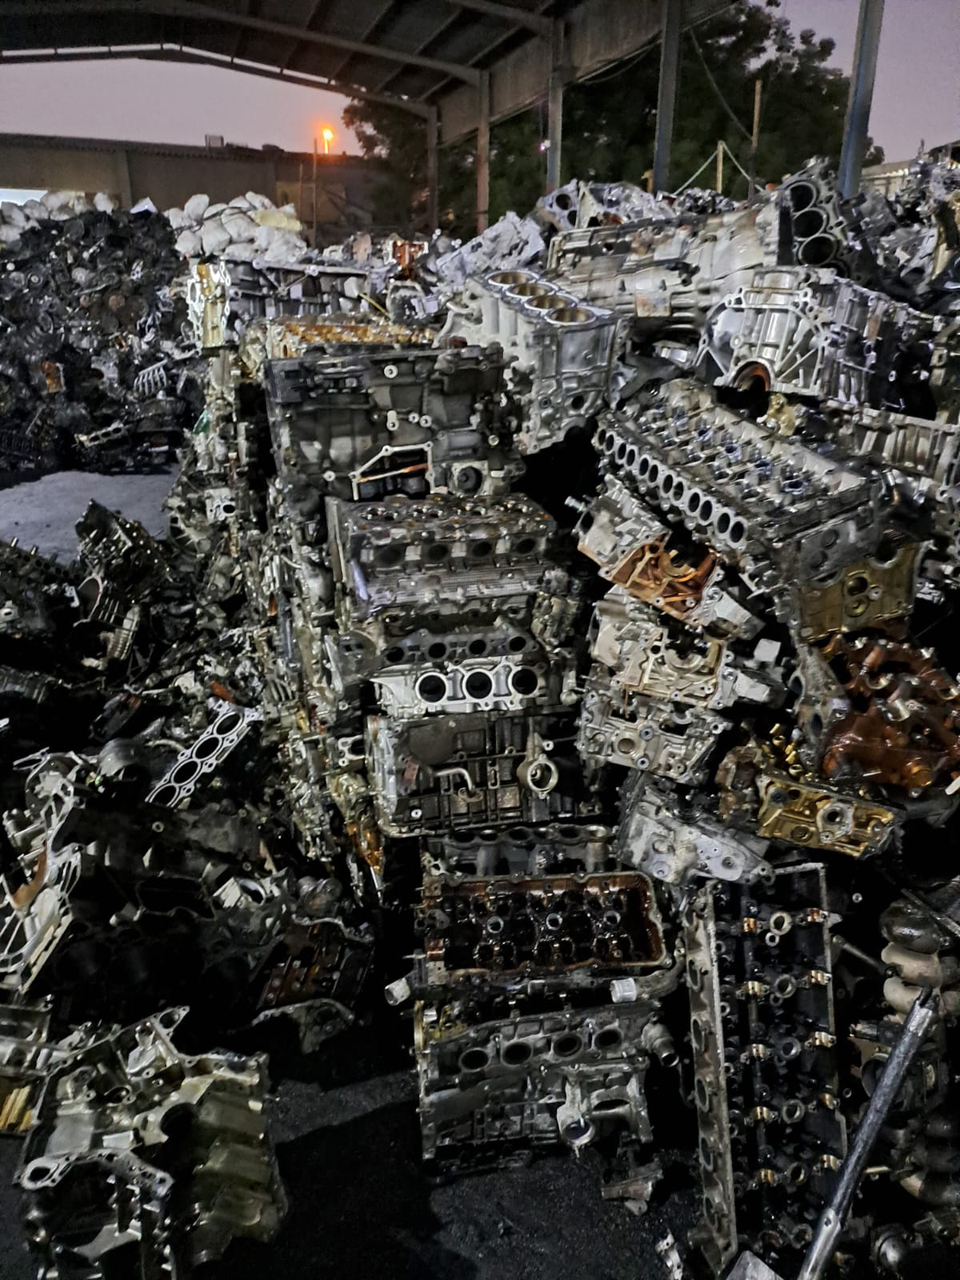
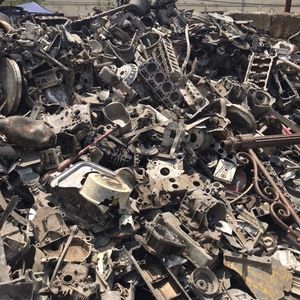
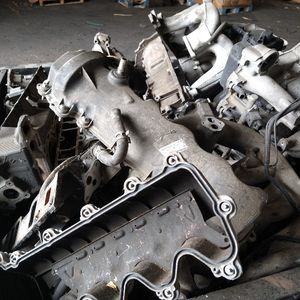
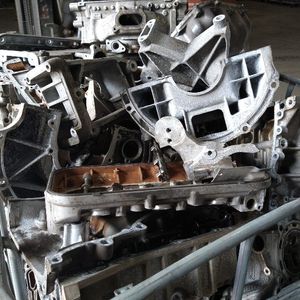
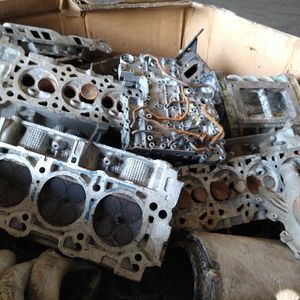
机壳铸件铝-带杂 Cast-aluminum motor shell-dirty

废料百科

常见的机壳铸件铝废料一般是来自于汽车引擎,偶然有少见的引擎比如飞机、轮船引擎,需要特别注明。
汽车引擎的外壳一般绝大多数由铝合金铸造而成,少部分由铸铁制造。尤其是近年来,铝合金引擎因为其轻量化的特质越来越成为市场的主流。铝合金引擎的主要材质是A380和A356,ADC12。这些材料共同之处在于铸造特性好、耐高温高压,热传导和膨胀系数优秀。发动机铝铸件无杂全新的金属回收率97%-98%。
ADC12也被称为A383铝合金。是最常见的铝引擎壳材质,它是兼顾生产效率和成本效益的选择,被广泛应用在大规模生产的经济型轿车上。其中硅的含量通常在9.6%到12%,铜的含量在1.5%到3.5%,铁含量不超过0.9%,还可能含有微量的镁和锌。ADC12适用于复杂形状和薄壁产品的铸造。
A380铝合金同样也是一种非常常见的铝引擎材质合金,主要用于压铸。这种合金是制造汽车引擎外壳的常见选择,因为它结合了良好的铸造特性、高强度和较低的成本。A380合金含有7.5%到9.5%的硅,3.0%到4.0%的铜,以及一定比例的镁、铁、镍和锌。
A356铝合金具有非常好的铸造性能,同时还拥有高强度和优秀的耐腐蚀性,这使得A356适合用于制造需要承受高压力和高温的引擎部件,比如高性能的汽车或航空航天应用的引擎。通常含有6.5%到7.5%的硅,以及0.2%到0.6%的镁。此外,还可能含有微量的铁、铜和锌。尤其是A356二次熔炼而成的A356.2,通过去除金属中的杂质和气体,可以进一步改善铸件的机械性能和铸造性能。A356.2通常比A356具有更高的纯度和更好的机械和加工性能。
当以上铝合金材料的引擎报废,或者因残次品而淘汰之时,它们就成为了机壳铸件铝废料。值得注意的是,完整的没经过拆解的汽车引擎,一般还包括了变速箱。含有大量的铸铁、锰钢、胶皮等铝以外的杂质。因其结构复杂,含杂质高,需要大量人工进行拆解和分选,是一种常见的需要较重人工的杂货。这里所说的“机壳铸件铝”,一般指的是经过处理加工之后,完全由拆解后铝合金引擎外壳构成的废料。只有经过这个流程,铝引擎壳才能成为一种铝废料进行交易和利用。
通常对应的美国ISRI名称为Trump,“Trump”词条的定义为:包含所有干净、尺寸足以区分的汽车铝铸件,不含铁、污垢、黄铜、衬套和非金属物品。油脂不超过 2%。
下图是铝引擎的结构图。
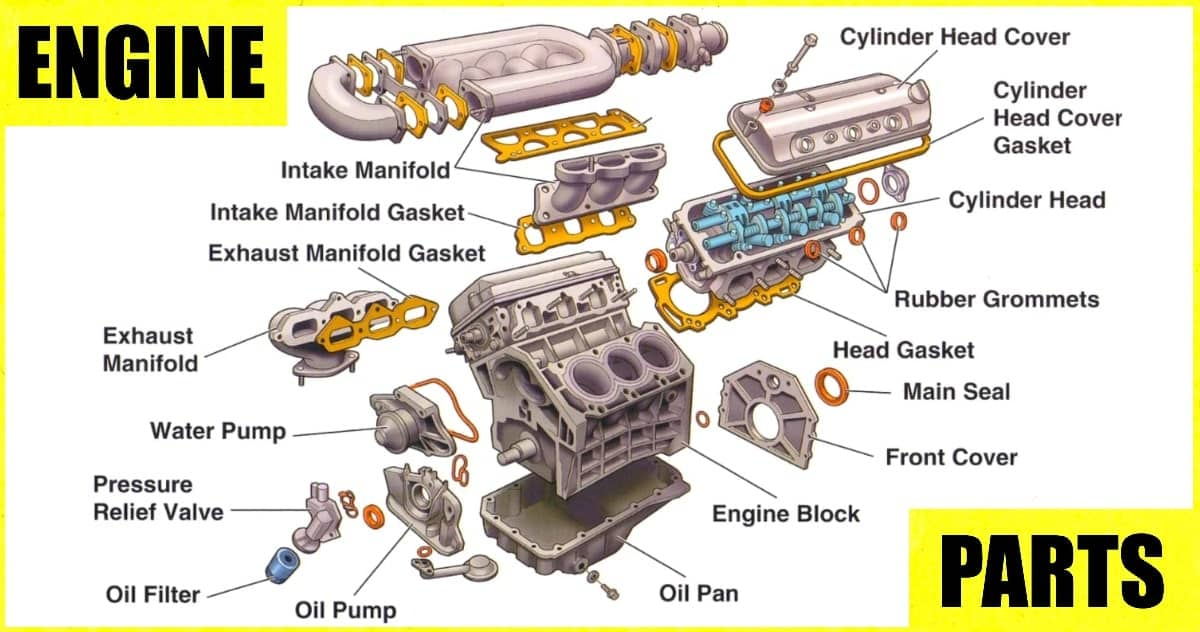
铝引擎的结构图

常见分类

机壳铸件铝废料往往以带杂的程度来进行分类,例如干净/2%杂/5%杂/8%杂,等等,一般来说拆解完全的铝引擎壳杂率低于2%,而可以看到大量残留铁螺丝的杂率一般8%以上、如果有不锈钢气缸套和轴承存在,杂率可高于15%甚至达到30%。
机壳铸件铝细分可以分为:
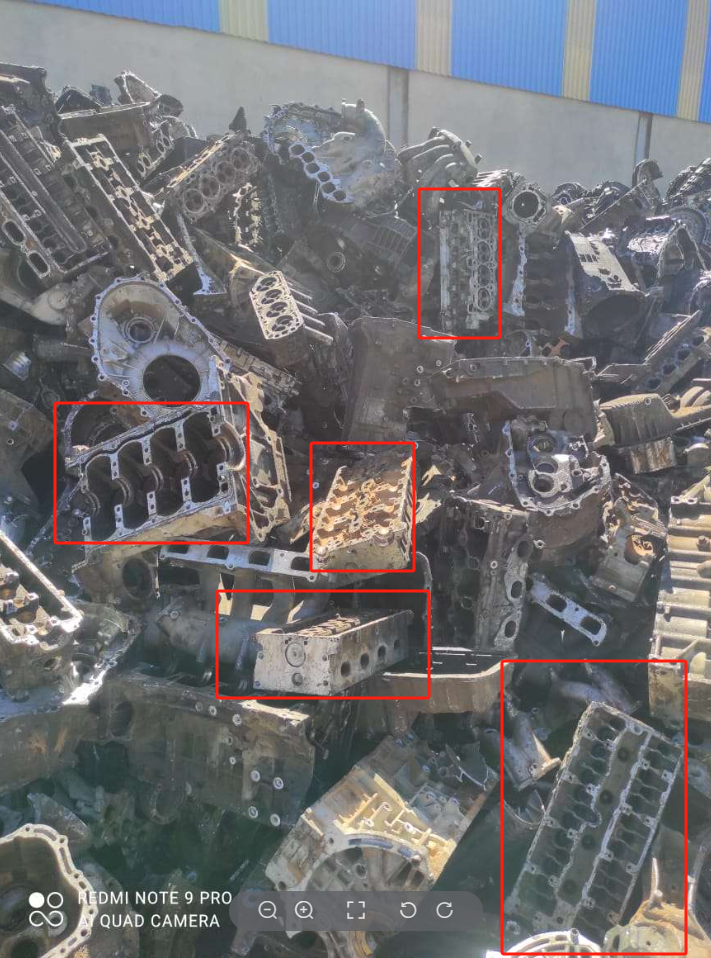
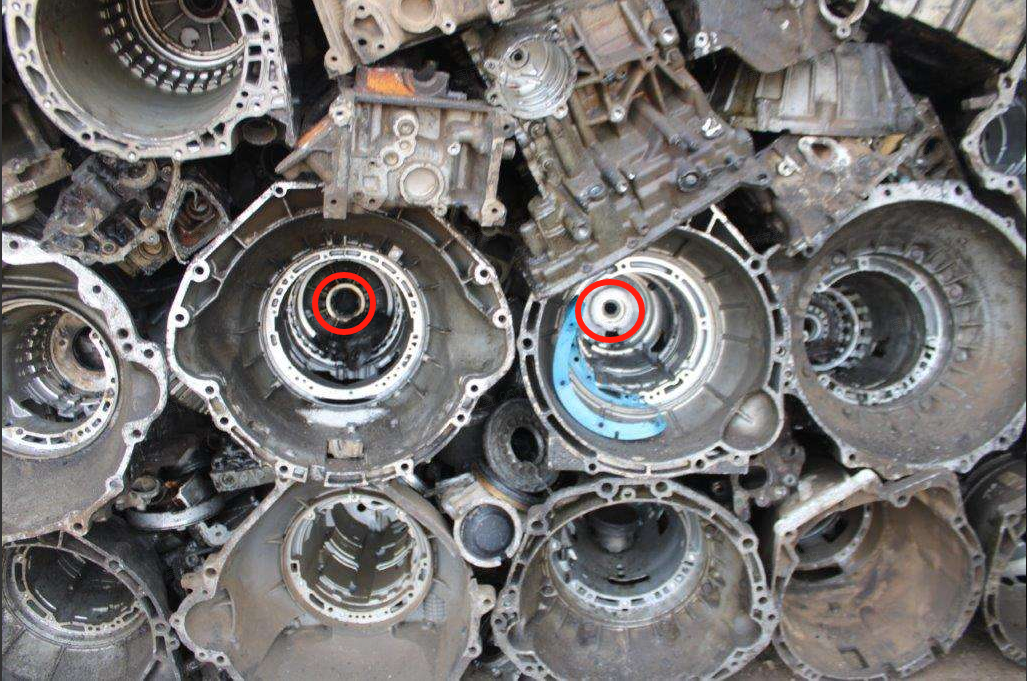
1. 变速箱壳。一般是纯铝的外壳,除了轴套部分几乎无杂,如下图。

变速箱带铁
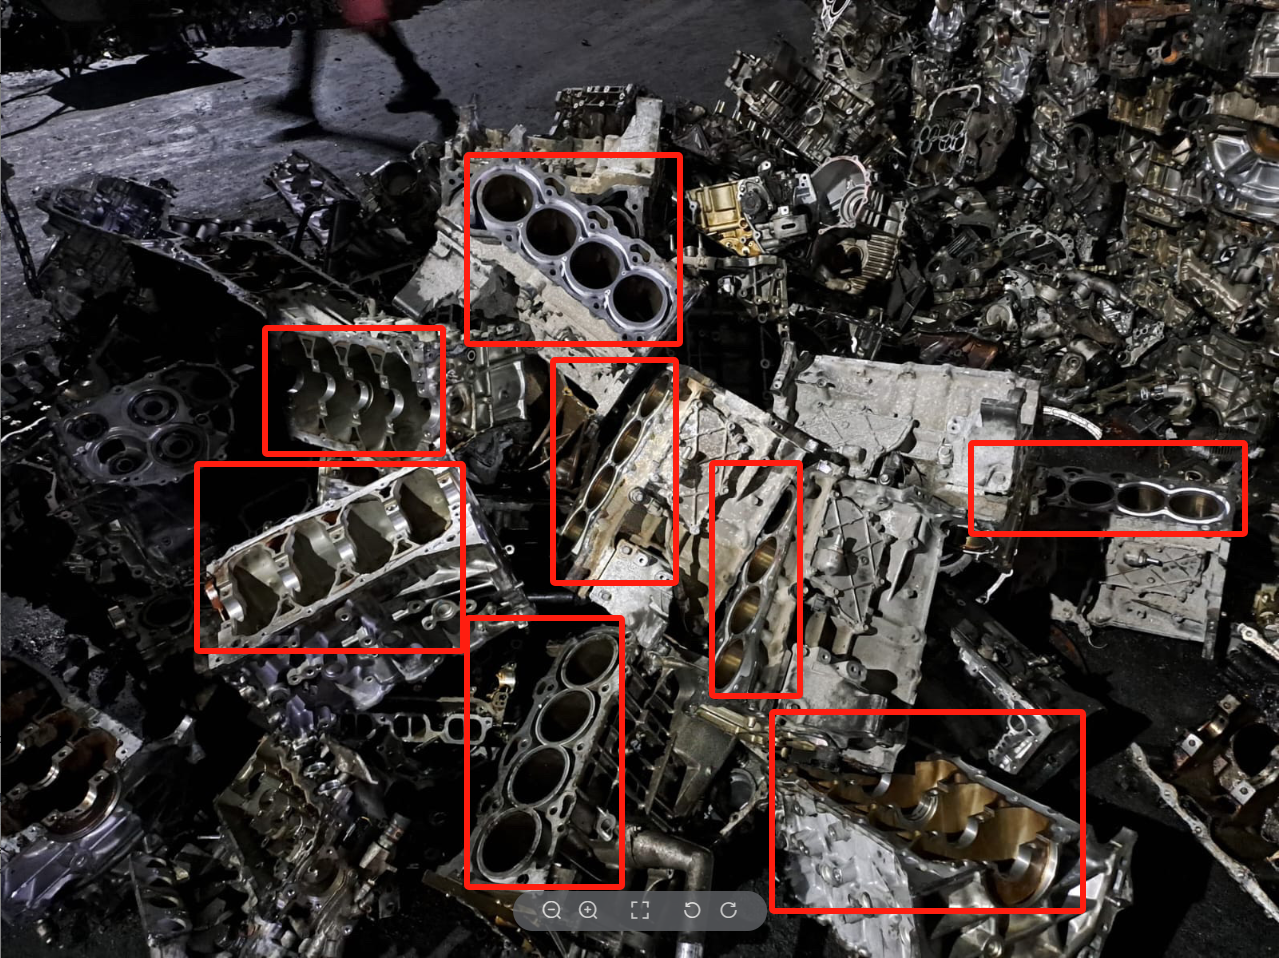
  1. 中缸(气缸)壳,缸套多为钢制,整体含杂较多,如下图所示的中缸为主货,杂在15%以上。
变速箱带铁
  1. 汽缸盖(汽缸头),带有大量的钢和铁,含杂最多,杂可达20%-30%。不符合Trump的定义,极容易引起纠纷。
变速箱带铁

常见来源

机壳铸件铝废料从汽车引擎拆解而来,或者是汽车引擎制造过程中间的残次品。所以这种废料的来源往往是跟汽车产业相关的。
首先是汽车修理厂和报废厂、拆解厂,当汽车引擎损坏或报废时,通常是由相对集中地处理这些废料。也有专门负责拆解完整引擎的废料厂或者供应商,专门出售它们拆解加工之后的较为干净的机壳铸件铝。
此外,引擎制造厂报废的残次品往往也是重要的这类废品来源。需要注意有些报废的铝引擎壳,已经安装了钢结构的零件,比如活塞套筒、轴套等,甚至有些已经组装了变速箱里面包含有硬质不锈钢的轴承齿轮。需要严格检查。

价值点

一般来说铝发动机壳废料的价值,变速箱壳>汽缸(中缸)>汽缸盖(汽缸头)。圆形的变速箱铝壳越多越好,气缸壳越少越好。仔细检查缸套、轴承有没有残留。

处理方法

  1. 手工拆解
    对于带杂的铝发动机壳废料,不同的下游买家因其产品的不同,所以对杂质的含量和特殊情况(如铁杂)容忍范围不同,有些买家对杂质要求严格的,需要进一步进行手工拆解,把铁螺丝、不锈钢的套筒、轴承等尽可能全部拆除。
  2. 机械破碎
    当处理的货量较大,而且品控对杂质要求极为严格时,机械破碎往往可以用来取代人力手工拆解。对发动机铝废料进行机械破碎的优势在于高效率,相对于人工拆解,单位时间内可以处理大量铝发动机壳废料。且对于人工难以拆除的轴套、缸套等,通过破碎之后的分选能够尽可能地清除。但是和所有的机械破碎类似,机械破碎的处理方式对材料是有损耗的,约1-2%的材质会在破碎中被损耗。
  3. 投炉使用
    有些加工厂,会直接把未拆解完全干净的带铁铝引擎废料投炉熔炼,然后到炉底捞铁除渣。这样的优势是减少拆解除杂的人工和成本,但是缺点也很明显。杂质在炉底形成炉渣也会吸附铝造成材料的浪费。因被吸附而损耗的材质在2%左右。此外定期停炉捞铁也会造成生产效率的影响。

检测方式

常用的机壳铸件铝废料的检测主要是针对铁杂的含量,检测的方式是抽样检验。随机抽取一些废料,一般是100-500kg,然后通过分拣得到铁杂并计算其比例。或者直接投炉熔炼之后捞铁来计算。

匹配方向

机壳铸件铝废料适合匹配如ADC12、A356等牌号压铸铝锭的铝锭生产厂,保级利用可以最大程度节省生产ADC12的成本,用于直接生产相应牌号的铝锭产品。生产厂应该具有一定的预处理能力,比如人工拆解带铁的铝引擎。甚至有些对产品质量标准严格、专门使用铝引擎壳废料的工厂,会特别配备破碎和分选设备。在预处理过程中尽可能去除铁杂,降低产品中的铁含量。

特别注意

中缸(气缸)带杂的比例高。中缸里面带有大量的含锰硬质不锈钢套,跟缸体结构连接紧密,不经机械破碎非常难以拆除。
对于铝发动机壳(Trump)这类废料,是交易出现问题概率较高的一种废料,在交易过程中,严格审查图片,对供应商提供的非现货实物图片提高警惕。在要求供应商担保杂质率的同时,最好还能够在装柜时提供清晰、详细的现货照片,如果有异常应该立即给买家反馈,严重货不对版时应该终止交易。如下图,中缸(气缸)壳越多,可能带不锈钢杂越多。

变速箱带铁

实物图鉴

机壳铸件铝-带杂 Cast-aluminum motor shell-dirty
返回上级分类